Resolución de problemas de lámina de PVC
Defectos en láminas de PVC imitación mármol: causas y comprobaciones
Cómo investigar burbujas, variaciones de espesor, alabeo, marcas, falta de adhesión de película y defectos del recubrimiento UV.
Identifique la etapa en la que aparece por primera vez el defecto
Para diagnosticar defectos en láminas de PVC imitación mármol, inspeccione por separado el sustrato y el acabado decorativo. Si hay burbujas dentro de la lámina, revise la preparación del material, la extrusión y la desgasificación. Si las arrugas aparecen después de colocar la película, revise la laminación. Si la superficie es brillante y sigue pegajosa, compruebe el recubrimiento y el curado.
Inspeccione una muestra antes de la decoración, después de la laminación y después del recubrimiento donde estas etapas están presentes. Registrar el lote de material, las condiciones de funcionamiento y el momento en que comenzó el defecto. Cambiar una variable a la vez dentro de la ventana de proceso aprobada, luego dejar que la línea se estabilice antes de juzgar el resultado. Un cambio de configuración que oculta la apariencia de un defecto puede dejar sin resolver el problema subyacente.
Esta guía cubre láminas decorativas rígidas de PVC. La ruta de acabado exacta puede diferir entre los productos; utilizar la Guía de fabricación de lámina de mármol para identificar las etapas en su línea.
Guía rápida de defectos en láminas de PVC imitación mármol
| Problema | Primera inspección | Dirección de investigación |
|---|---|---|
| Bubbles o pinholes | Examinar la lámina no decorada y su sección transversal | Moistura, contaminación, ventilación o sobrecalentamiento de materiales |
| Espesor desigual | Espesor de mapa a lo largo de la longitud | Flujo de flujo, formando alineación, alimentación o estabilidad de velocidad |
| Líneas o rasguños | Localizar la primera etapa del proceso que muestra la marca | Muere depósitos, marcas de rodillos o daños de manipulación |
| Alabeo | Compare la planitud después del enfriamiento y después del almacenamiento | balance de refrigeración, tensión de tirado o condiciones de apilación |
| Ejecutas amarillas o negras | Comparar con el material aprobado y la muestra de color | Historia, contaminación o depósitos térmicos |
| Levantamiento de películas o arrugas | Inspeccione la interfaz de substrato y laminación | condición de la superficie, compatibilidad de materiales, tensión o contacto de nip |
| Pegajoso o un uniforme recubrimiento | Aplicación de recubrimiento y registros de curado | Distribución de revestimientos, exposición a los rayos UV o contaminación |
1. Burbujas y poros en la lámina
Qué comprobar: cortar una muestra representativa y determinar si el defecto está dentro del sustrato, entre película decorativa y sustrato, o sólo en el recubrimiento. Estas ubicaciones requieren diferentes controles.
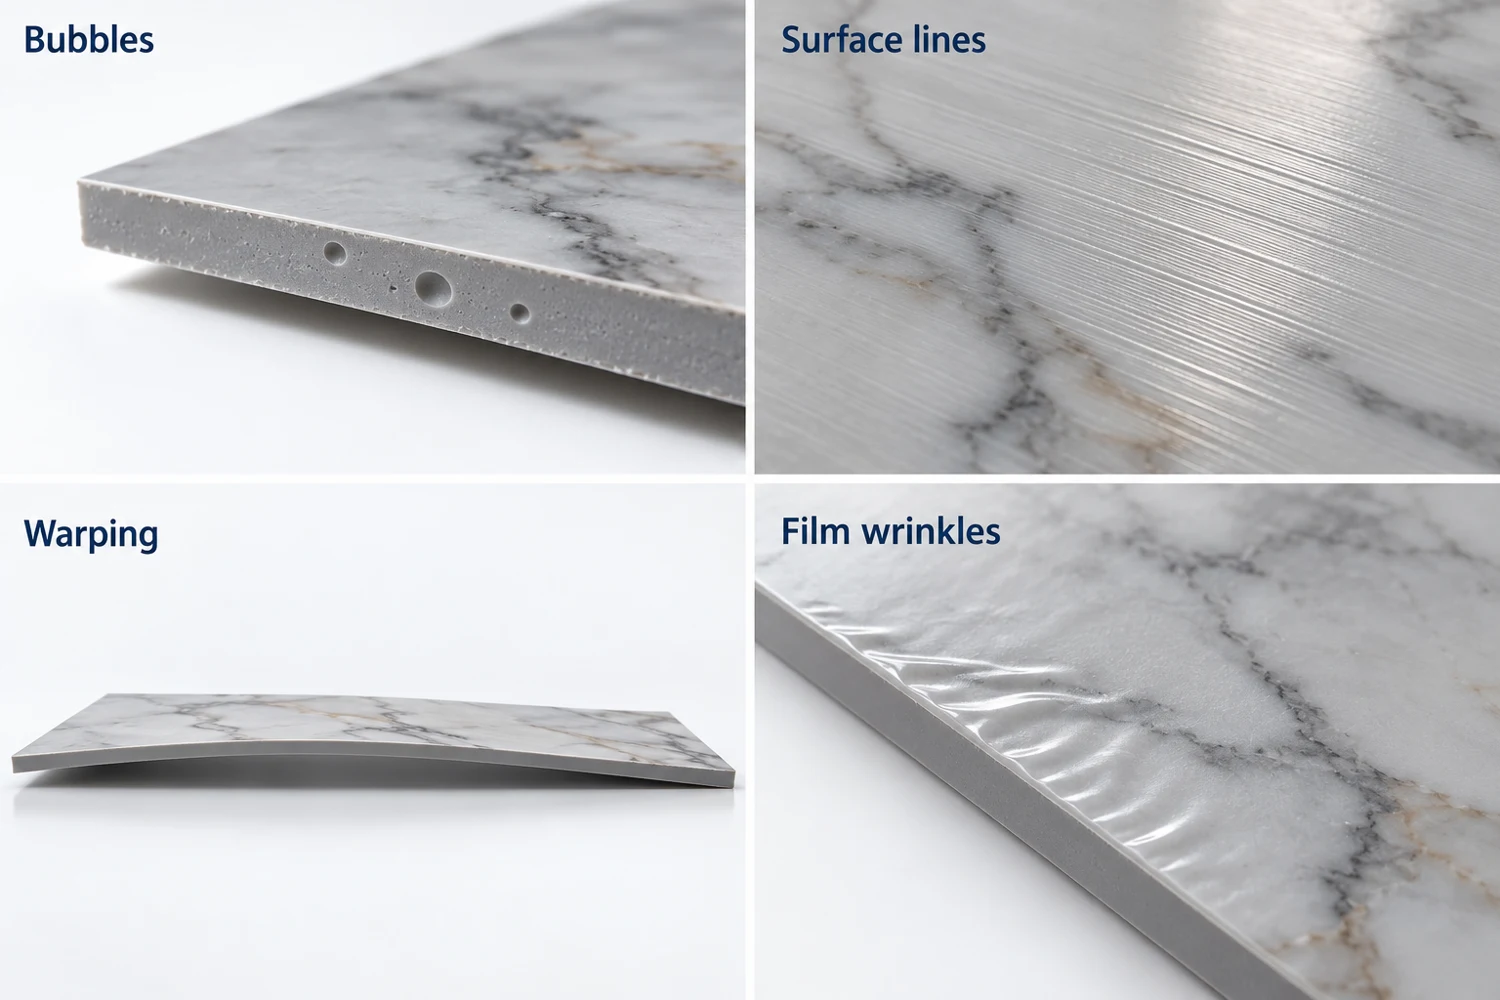
Si aparecen burbujas dentro de la lámina, investigue si hay humedad o contaminantes volátiles en el compuesto, irregularidades en la preparación o fallas de desgasificación. Compare el defecto con los registros reales de temperatura y tiempo de residencia. Si el material se está degradando, subir la temperatura del cilindro puede agravar la formación de gases.
Cómo responder: compruebe el almacenamiento y la preparación según las instrucciones del proveedor del compuesto. Siga el procedimiento de servicio del equipo para revisar conductos obstruidos, fugas o inestabilidad en el sistema de vacío y desgasificación. Si la falla apareció tras un cambio de material, haga una comparación controlada con un lote aprobado. Antes de ajustar el perfil térmico, revise las temperaturas reales y el intervalo de procesamiento del material.
Cómo verificar: examinar las secciones transversales del sustrato y la superficie después de que el proceso se haya estabilizado. Compruebe que la corrección mejora la lámina en sí en lugar de cubrir el defecto con película o recubrimiento.
2. Espesor desigual a lo ancho o a lo largo de la lámina
Medir en posiciones repetibles a través de la anchura y a intervalos a lo largo de la lámina. La variación en la misma posición transversal sugiere una causa diferente del espesor que se eleva y cae periódicamente a lo largo de la dirección de producción.
A través de la anchura: inspeccionar el equilibrio de temperatura del cabezal, distribución de flujo, condición de labio y alineación de forma-roll. Confirme el método de medición antes de ajustar la matriz. Haga ajustes pequeños y documentados siguiendo las instrucciones del proveedor de la matriz y vuelva a comprobar el ancho completo.
A lo largo de la longitud Compare los cambios de espesor con la consistencia de alimentación, las tendencias de la presión de la masa fundida, la operación de tornillo y la velocidad de arrastre. Comprobación de puentes o interrupciones en el suministro de material y para la sincronización de velocidad inestable. Estabilizar la alimentación y la extracción antes de usar los ajustes del cabezal para compensar una falla intermitente.
Cómo verificar: repetir el mapa de espesor bajo condiciones estables, incluyendo ambos bordes y el centro. Recordar la variación total contra la tolerancia del producto acordada, en lugar de juzgar sólo el grosor promedio.
3. Líneas superficiales, marcas de rodillo y rayaduras
Use la forma y la ubicación de la marca para acotar las causas. Una línea continua en el sentido de producción que aparece en el cabezal puede indicar un problema en los labios o en una superficie de flujo. Una marca que se repite a intervalos regulares puede deberse a un componente giratorio. Una rayadura posterior al corte o al apilado puede originarse durante el manejo.
Cómo responder: inspeccionar los labios del cabezal, rodillos de conformado, guías y superficies de contacto en la primera etapa afectada. Busque depósitos, superficies dañadas, partículas atrapadas y desalineamiento. Limpiar con herramientas y métodos aprobados para el componente; el raspado agresivo puede dañar las superficies de precisión. Las líneas del cabezal persistentes pueden requerir una inspección programada del cabezal en lugar de cambios de temperatura repetidos. Nordson guías de mantenimiento plana-die explica por qué eliminar depósitos de polímero e inspeccionar superficies de flujo importan.
Cómo verificar: comparar muestras antes y después de cada punto de contacto. Revise ambas caras bajo iluminación constante y confirme que las marcas no regresan durante una carrera estable ampliada.
4. Alabeo o falta de planitud después del enfriamiento
Una lámina que se ve plana al salir de la cortadora puede alabearse al uniformarse su temperatura. Compare la planitud justo después del enfriamiento y después de un periodo de almacenamiento en condiciones definidas. Revise si el alabeo afecta a todas las láminas o solo a determinadas pilas.
Cómo responder: inspeccionar la uniformidad de enfriamiento a través de la anchura y entre las dos caras, soporte de lámina y alineación de arrastre. Revise si tirar la tensión o el contacto desigual de los rodillos está introduciendo estrés. Revise que las láminas entran en almacenamiento suficientemente refrigerado para el proceso establecido y que la superficie de apilación es plana y compatible adecuadamente.
Al cambiar la salida, confirme que las secciones de refrigeración y manipulación pueden acomodar la nueva condición de operación. Restaurar una velocidad comprobada y un equilibrio de refrigeración antes de intentar varios ajustes a la vez.
Cómo verificar: mide la planitud al mismo tiempo transcurrido y la condición de almacenamiento para cada ensayo. Una corrección exitosa debe seguir siendo eficaz después del almacenamiento, no sólo en la salida de línea.
5. Amarilleo, decoloración y puntos negros
Distinguir un cambio de color general de partículas oscuras aisladas. El amarillento general puede implicar una historia térmica excesiva o un problema de formulación. Las especificaciones aisladas pueden provenir de la contaminación o depósitos degradados liberados del equipo de procesamiento. Película y recubrimiento decorativos también pueden cambiar el color final, así que inspeccione el sustrato sin recubrimiento por separado.
Cómo responder: compare el lote de materias primas, los registros de mezclado, el origen del triturado y el historial de operación con los de la última corrida aceptada. Revise las temperaturas reales y los tiempos de residencia anormales, especialmente tras interrupciones. Inspeccione los puntos de acumulación durante una parada controlada de mantenimiento. Verifique con el proveedor de la formulación qué estabilizantes o lubricantes son apropiados antes de modificar la mezcla.
Cómo verificar: Compare el sustrato, la lámina decorada y el panel terminado con muestras de referencia aprobadas bajo la misma iluminación. Rastrear la frecuencia de los puntos negros, así como el color general. Siga el procedimiento de cierre de la línea si se sospecha la degradación.
6. Arrugas en la película, aire atrapado y mala adhesión
Primero establece cómo se aplica la capa decorativa. Laminación adhesiva, laminación térmica y otras rutas de acabado tienen diferentes requisitos. Una corrección para una ruta no debe ser transferida automáticamente a otra.
Arrugas o aire atrapado: check film alignment, unwind tension, paralelismo de rodillos y contacto uniforme a través del nip. Inspeccione si el sustrato es plano y limpio antes de la aplicación de la película. Corregir el problema de alineación o contacto antes de aumentar la presión indiscriminadamente.
Levantamiento de películas: verifique la compatibilidad del sistema de película, sustrato y unión. Para los procesos adhesivos, revise la uniformidad de la aplicación, la condición adhesiva y los requisitos de unión y cura del proveedor. Para los procesos térmicos, revise las condiciones de temperatura, contacto y velocidad aprobadas.
Cómo verificar: realizar la prueba de adherencia acordada después del período de condicionamiento especificado. Compruebe los bordes, las esquinas y el centro de la lámina. Una inspección visual inmediata no puede establecer una vinculación duradera.
7. Recubrimiento UV pegajoso, brillo desigual y otros defectos
Evalúe el recubrimiento después del periodo indicado de enfriamiento y acondicionamiento. Distinga un defecto de aplicación, como vetas o una distribución irregular, de un curado insuficiente. Revise la limpieza del sustrato y la preparación del recubrimiento antes de modificar los ajustes UV.
Cómo responder: inspeccionar la condición del aplicador y la distribución del revestimiento. Revise el espesor del recubrimiento, la velocidad de la línea, la condición de la lámpara, la compatibilidad de fuente de luz y la exposición medida contra el proceso validado del proveedor de recubrimiento. Utilice el equipo de medición adecuado para comprobar la salida UV; la potencia nominal de la lámpara por sí sola no establece la exposición recibida por el revestimiento.
Más exposición UV no es automáticamente una mejor solución. Guía técnica de Dymax sobre la sobreexposión explica que la exposición excesiva a los rayos UV y el calor asociado pueden afectar algunos materiales y sustratos plásticos. Confirme la ventana de curado aceptable para el revestimiento real.
Cómo verificar: use los controles de cura del proveedor de recubrimiento y las pruebas de adhesión y apariencia acordadas. Compare el brillo y la calidad de la superficie a través del ancho del panel, y compruebe para bloquear o dañar durante el proceso de manipulación previsto.
Prevención de problemas recurrentes
Conserve una formulación de referencia estable y el registro de una corrida aceptada. Para cada cambio de material o de producto, anote el lote del compuesto, las temperaturas reales, la alimentación, las velocidades de línea, las tendencias de presión si hay medición, las condiciones de enfriamiento y los ajustes de acabado. Guarde muestras identificadas de antes y después del cambio.
Rastrear defectos por estadio y tipo. “La calidad de la superficie del polo” es demasiado amplia para guiar el trabajo correctivo; “una línea continua en la misma posición transversal, visible antes de laminación” le da al equipo un punto de partida útil.
Para el apoyo de Jiahao, enviar fotografías de defectos, muestras o imágenes de sección transversal, la especificación del panel, el modelo de línea y los registros operativos en el momento en que comenzó el problema. Incluya los cambios recientes en el material o el ajuste y los controles ya completados. Contactar con Jiahao Machinery para revisar su problema de producción de láminas de PVC imitación mármol, o explorar el Línea de producción de lámina de mármol configuración.
Preguntas frecuentes
¿Por qué aparecen burbujas en una lámina de PVC imitación mármol?
Las posibles causas dependen de la ubicación de la burbuja. Los vóidos dentro del sustrato pueden implicar humedad, contaminación volátil, ventilación o degradación de materiales. Las burbujas bajo la película necesitan una revisión de laminación. Localice el defecto antes de ajustar el proceso.
¿Conviene subir la temperatura para mejorar la superficie?
Compruebe primero si el problema proviene de la plastificación, depósitos, contacto con rodillos o daños en una etapa posterior. Respete el intervalo de procesamiento aprobado. Subir la temperatura sin diagnosticar la causa puede agravar la degradación.
¿Por qué se alabean las láminas después del apilado?
Investigar las diferencias de temperatura residual, el enfriamiento desigual, el estrés y el apoyo insuficiente. Compare la planitud después de un período de almacenamiento definido, así como en el cortador.
¿Cómo se distingue un defecto de extrusión de uno de acabado?
Compare muestras de antes de la decoración, después de la laminación y después del recubrimiento. La primera etapa que muestra el defecto ayuda a identificar el área apropiada para la investigación.
Revise su proceso de fabricación de láminas de PVC imitación mármol
Compartir muestras de defecto, especificaciones de productos y registros operativos para que el proceso pueda ser revisado.