
Применение покрытий LVT
Линия производства виниловых напольных покрытий LVT
Линия производства LVT для эластичных виниловых листовых покрытий на основе ПВХ толщиной 1-3 mm и основ напольных покрытий с замковым соединением. Настройте состав экструзии, каландрования, ламинирования, охлаждения и резки под структуру покрытия, целевую производительность и требования цеха.
Описание изделия
Производство покрытий LVT: продукция и состав линии
Экструзионная линия Jiahao для LVT комплектуется для производства упругих напольных листов на основе ПВХ, включая однослойные листы, многослойную виниловую основу и проекты с ламинированием защитного слоя или декоративной плёнки во время формования.
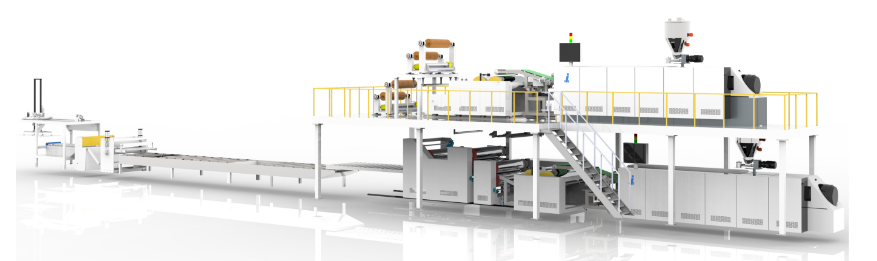
Линию можно спроектировать на базе экструзионного агрегата 92/188, JHZ110/220, JHZ115/230, JHZ125/235 или JHZ132 в зависимости от целевой производительности. Основные участки включают экструзию, формование через Т-образную плоскощелевую головку, ламинирование балансирующего слоя, платформу ламинирования плёнки, пятивалковое каландрование, масляное терморегулирование, охлаждающую ванну, чиллер, оборудование обдува, протяжку, резку и гидравлическую подъёмную платформу.
Для зарубежных покупателей Jiahao строит предложение на основе ширины, толщины, структуры слоёв, рецептуры, требований к поверхности, целевой производительности, напряжения и планировки цеха, а не общего перечня машин.
Производственный процесс
Процесс производства LVT: от экструзии до резки листа
Технологический маршрут соответствует референсной компоновке оборудования: от экструзии и формования до ламинирования балансирующего слоя, охлаждения, сушки, протяжки и резки.
Экструдер
Основной экструдер пластифицирует и подаёт композицию для напольных покрытий на основе ПВХ в соответствии с выбранной моделью и целевой часовой производительностью.
Формование через Т-образную плоскощелевую головку
Т-образная плоскощелевая головка формирует лист; в зависимости от производственного плана предусматривается ширина головки 1050 mm или 1350 mm.
Ламинирование балансирующего слоя
Балансирующий слой ламинируется на нижний слой LVT, помогая уменьшать коробление покрытия.
Ламинирование плёнкой и пятивалковый каландр
Платформа ламинирования и пятивалковый каландр обеспечивают регулирование толщины листа, соединение плёнки и качество поверхности. Линия также позволяет интегрировать стеклоткань в структуру покрытия LVT для повышения размерной стабильности и снижения риска долговременной деформации.
Охлаждающая ванна и чиллер
Охлаждающая ванна, чиллер и масляный терморегулятор обеспечивают стабильное регулирование температуры после формования.
Обдув и протяжка
Устройство обдува сушит поверхность листа перед его подачей тянущим устройством на резку.
Резак и гидравлическая платформа
Резак и гидравлическая подъёмная платформа выполняют окончательную резку листа и приём продукции.
Технические параметры
Ориентировочная конфигурация линии LVT
Используйте эти значения как ориентиры конфигурации. Перед выбором модели согласуйте производительность для вашей структуры покрытия, рецептуры, ширины, толщины и условий производства.
| Готовое изделие | Листы для покрытий LVT, основа винилового покрытия с замковым соединением и плиты эластичного винилового покрытия |
|---|---|
| Основные материалы | Композиция на основе ПВХ для напольных покрытий, стабилизатор, смазка, добавки, опциональные защитный слой и декоративная плёнка |
| Ориентировочная модель основного оборудования | 92/188, JHZ110/220, JHZ115/230, JHZ125/235 и JHZ132 |
| Толщина изделия | 1-3 mm |
| Ширина Т-образной плоскощелевой головки | 1050 mm / 1350 mm |
| Ориентировочная производительность | 625–2,600 kg/h для перечисленных моделей; сравнение моделей приведено ниже |
| Линейная скорость | 6-10 m/min |
| Армирование стеклотканью | Стеклоткань, ламинированная в структуру покрытия LVT для повышения размерной стабильности и снижения риска долговременной деформации и коробления |
| Система формования | Т-образная плоскощелевая головка, ламинирование балансирующего слоя, платформа ламинирования плёнки и пятивалковый каландр |
| Охлаждение и последующее оборудование | Масляный терморегулятор, охлаждающая ванна, чиллер, оборудование обдува, тянущее устройство, резак и гидравлическая подъёмная платформа |
| Дополнительная система | Встроенная система синхронизации EIR для высококачественных напольных покрытий LVT с тиснением в регистр |
| Варианты компонентов | Частотный преобразователь ABB, двигатель Siemens, PLC Siemens, электрические компоненты Schneider Electric и резательное устройство с сервоприводом |
| Направление сертификации | Для проектов LVT, ориентированных на европейские требования сертификации TUV; окончательная сертификация зависит от рецептуры, испытаний и состава проекта покупателя |
| Покупателю необходимо согласовать | Толщина изделия, ширина Т-образной головки, целевая производительность, скорость линии, требования к балансирующему слою и EIR, напряжение и план цеха |
Сравните пять моделей экструзионных линий LVT
| Модель | Толщина | Ширина Т-образной плоскощелевой головки | Двигатель экструдера | Ориентировочная производительность (kg/h) | Валки каландра |
|---|---|---|---|---|---|
| 92/188 | 1-3 mm | 1050 / 1350 mm | 110 kW | 625 | 5 |
| JHZ110/220 | 1-3 mm | 1050 / 1350 mm | 200 kW | 1,000–1,300 | 5 |
| JHZ115/230 | Подлежит согласованию для конкретного проекта | Подлежит согласованию для конкретного проекта | Подлежит согласованию для конкретного проекта | 1,400–1,700 | 5 |
| JHZ125/235 | Подлежит согласованию для конкретного проекта | Подлежит согласованию для конкретного проекта | Подлежит согласованию для конкретного проекта | 1,900–2,100 | 5 |
| JHZ132 | Подлежит согласованию для конкретного проекта | Подлежит согласованию для конкретного проекта | Подлежит согласованию для конкретного проекта | 2,300–2,600 | 5 |
Показатели производительности приведены для ориентира и не являются гарантированной выработкой. Значение для 92/188 получено пересчётом имеющегося ориентира 15 tons/24h в 625 kg/h при работе в течение 24 часов. Фактическая производительность зависит от рецептуры, структуры слоёв, размеров листа, настроек процесса и условий работы. Для добавленных моделей необходимо согласовать для каждого проекта толщину изделия, ширину Т-образной плоскощелевой головки и характеристики двигателя экструдера.
Перечень оборудования
Основной состав оборудования для проектов напольных покрытий LVT
Определяйте состав оборудования исходя из конструкции покрытия и имеющегося оснащения предприятия. Подтвердите в предложении подготовку и подачу материала, ламинирование балансирующего слоя, охлаждение, резку и приём продукции; система EIR в линии опциональна. Для замковых покрытий укажите основу и требования к дальнейшей обработке, чтобы границы поставки были чёткими.
Применение напольных покрытий
Напольные покрытия LVT, которые может выпускать эта линия
Сопоставьте производство листового покрытия с балансирующим слоем и опциональные требования к поверхности EIR, формируемой в линии, с вашим целевым образцом напольного покрытия.
Листовое напольное покрытие LVT с балансирующим слоем
Для проектов эластичных виниловых покрытий толщиной 1-3 mm, требующих ламинирования нижнего балансирующего слоя для уменьшения коробления.
- Ориентировочная толщина: 1-3 mm
- Ширина Т-образной плоскощелевой головки: 1050 / 1350 mm
- Возможность ламинирования балансирующего слоя
Покрытие LVT с фактурой EIR, формируемой в линии
Для декоративных покрытий LVT с совпадающей с рисунком текстурой можно обсудить опциональную синхронизацию EIR в линии.
- Ориентировочная скорость линии: 6-10 m/min
- Формование на пятивалковом каландре
- Готовность к контролю готового изделия
Почему Jiahao
Высокопроизводительное производство LVT с контролируемым ламинированием
Линия планируется с учётом целевой часовой производительности, толщины изделия 1-3 mm, ламинирования балансирующего слоя, вариантов поверхности EIR и надёжных международных комплектующих.
Армирование стеклотканью для повышения размерной стабильности
Наша линия LVT вводит стеклоткань в структуру покрытия для повышения стабильности размеров. Такое армирование помогает существенно снизить риск деформации и коробления при длительной эксплуатации, способствуя сохранению плоскостности покрытия.
Высокая производительность
Ориентировочная производительность моделей составляет от 625 до 2,600 kg/h. Имеющийся ориентир скорости линии — 6-10 m/min; рабочую скорость для выбранной конфигурации необходимо согласовать.
Ламинирование балансирующего слоя
Участок ламинирования балансирующего слоя наносит нижний балансирующий слой, помогая решить проблему коробления LVT.
Опциональная встроенная система EIR
Встроенная система синхронизации EIR может быть предусмотрена для высококачественных покрытий LVT с тиснением в регистр.
Варианты компонентов международных брендов
Для проекта можно обсудить частотный преобразователь ABB, двигатель Siemens, PLC Siemens, электрические компоненты Schneider Electric и резательное устройство с сервоприводом.
Обсуждение проекта с учётом TUV
Линия может применяться в проектах покрытий LVT, ориентированных на европейские требования сертификации TUV, при условии окончательного согласования рецептуры и испытаний.
Поддержка монтажа и запасные части
Jiahao может обеспечить согласование компоновки, рекомендации по монтажу, обучение, техническую поддержку и поставку запасных частей для проектов напольных покрытий LVT.
Перед запросом коммерческого предложения
Линия LVT: вопросы конфигурации
Определите линию исходя из спецификации покрытия и условий производства. Пошаговый перечень приведён в материале как выбрать линию виниловых напольных покрытий LVT.
Какую модель экструдера LVT выбрать?
Сравните 92/188 с 625 kg/h, JHZ110/220 с 1,000–1,300 kg/h, JHZ115/230 с 1,400–1,700 kg/h, JHZ125/235 с 1,900–2,100 kg/h и JHZ132 с 2,300–2,600 kg/h. Подтвердите выбранную модель с учётом рецептуры, размеров листа, структуры слоёв и требуемого производственного графика.
Какая мощность и площадь цеха необходимы?
Указанные значения 110 kW и 200 kW — номинальная мощность двигателей экструдеров, а не общая мощность линии или измеренное энергопотребление. Запросите перечень электрических нагрузок оборудования, требования к охлаждению и компоновку для вашей конфигурации. См. контрольный список планирования производства.
Что входит в линию производства покрытий LVT?
Показанный процесс охватывает экструзию и формование, ламинирование, охлаждение, протяжку и резку листов. Отдельно согласуйте в коммерческом предложении подготовку материала, подачу, опциональный EIR и дальнейшее финишное оборудование, включая сопряжение с имеющимся у вас оборудованием.
Обсудите конфигурацию вашей линии LVT
Пришлите образец покрытия или структуру слоёв, целевые ширину и толщину, суточный выпуск, рецептуру, имеющееся напряжение и план цеха. Укажите требования к балансирующему слою и EIR, чтобы мы могли обсудить модель и состав оборудования.