
Применение напольных покрытий
Линия производства напольных покрытий SPC
Экструзия напольных покрытий SPC с жёсткой основой: четыре модели, пятивалковое каландрование и ориентировочная производительность от 1,000 до 2,600 kg/h. Подберите подготовку сырья и последующую отделку под спецификацию вашего покрытия.
Описание изделия
Комплексная линия покрытий SPC для промышленного производства
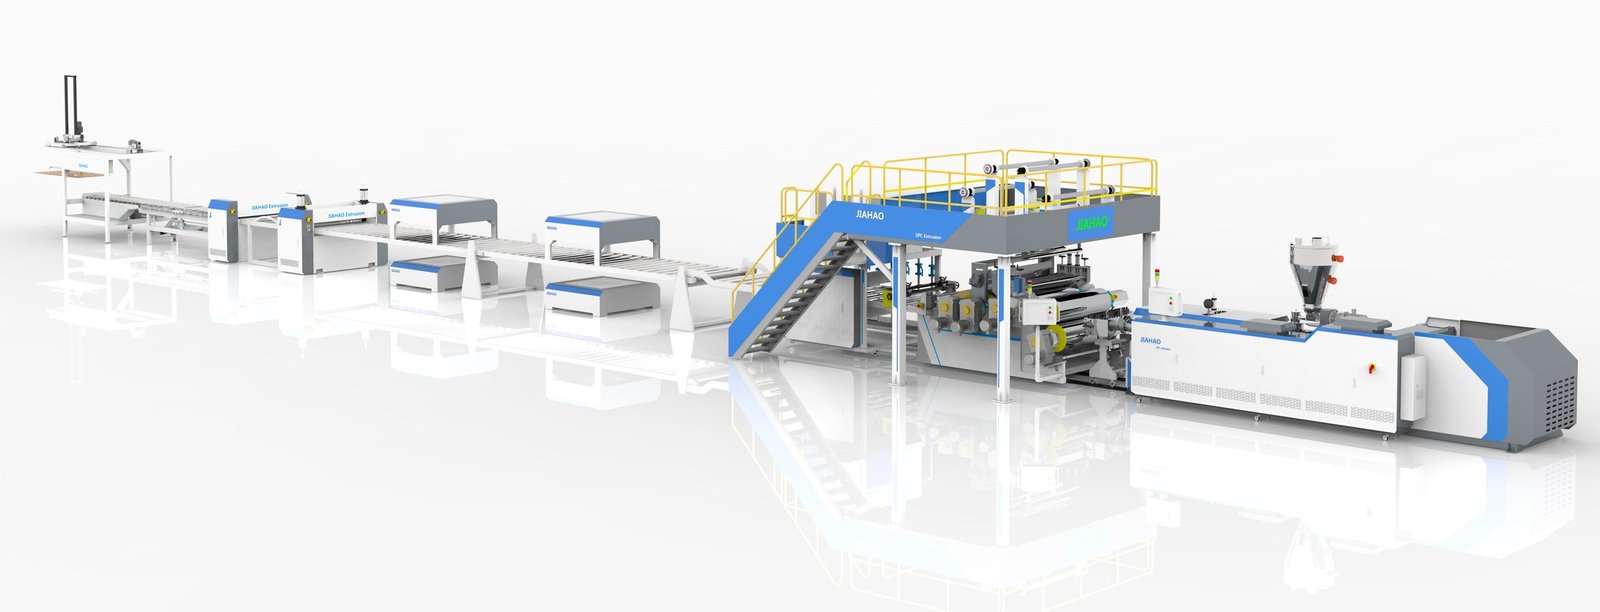
Линия производства покрытий SPC Jiahao предназначена для промышленного выпуска жёстких напольных покрытий из каменно-полимерного композита. Линию можно укомплектовать основным оборудованием 110/220, 115/230, 125/235 или 132, автоматическим дозированием, горячим и холодным смешиванием, коническим двухшнековым экструдером, листовой головкой, пятивалковым каландром, охлаждением, резкой и последующим финишным оборудованием.
В зависимости от технологического маршрута линия может включать переработку отходов, экструзию плит SPC, кондиционирование плит, нанесение УФ-покрытия, кондиционирование после покрытия, продольную резку и фрезерование пазов, опциональную окраску V-фаски, ламинирование подложки IXPE или EVA, автоматическую упаковку и хранение готовой продукции.
Выбирайте модель экструдера вместе с маршрутом отделки, рецептурой и доступными инженерными ресурсами предприятия. Состав оборудования каждого проекта подтверждается в коммерческом предложении.
Технические параметры
Сравните четыре модели экструзионных линий SPC
Выберите ориентировочную модель по производительности, затем подтвердите спецификацию покрытия и полный состав оборудования.
| Параметр | JHZ110/220 | JHZ115/230 | JHZ125/235 | JHZ132 |
|---|---|---|---|---|
| Конфигурация шнеков | Конический 110/220 | Конические 115/230 | Конический 125/235 с высоким крутящим моментом | Конические 132 mm |
| Мощность основного двигателя (kW) | 200 | 200 | 200 | 280 |
| Ориентировочная общая мощность (kW) | 430 | 430 | 430 | 470 |
| Валки каландра | 5 | 5 | 5 | 5 |
| Ориентировочная производительность экструзии (kg/h) | 1,000–1,300 | 1,400–1,700 | 1,900–2,100 | 2,300–2,600 |
| Ориентировочный выпуск покрытия толщиной 4 mm (m²/24h) | 3,200–3,500 | 4,000–4,500 | 5,000–5,500 | 6,000–7,000 |
Это ориентиры конфигурации. Фактическая производительность зависит от рецептуры, толщины и размеров покрытия, настроек процесса и условий работы. Значения площади при 4 mm являются отдельными производственными ориентирами, а не прямым пересчётом часовой производительности. Общая мощность — параметр конфигурации, а не измеренное энергопотребление или потребность полного завода с отделкой в электроснабжении.
Структура и материалы напольного покрытия
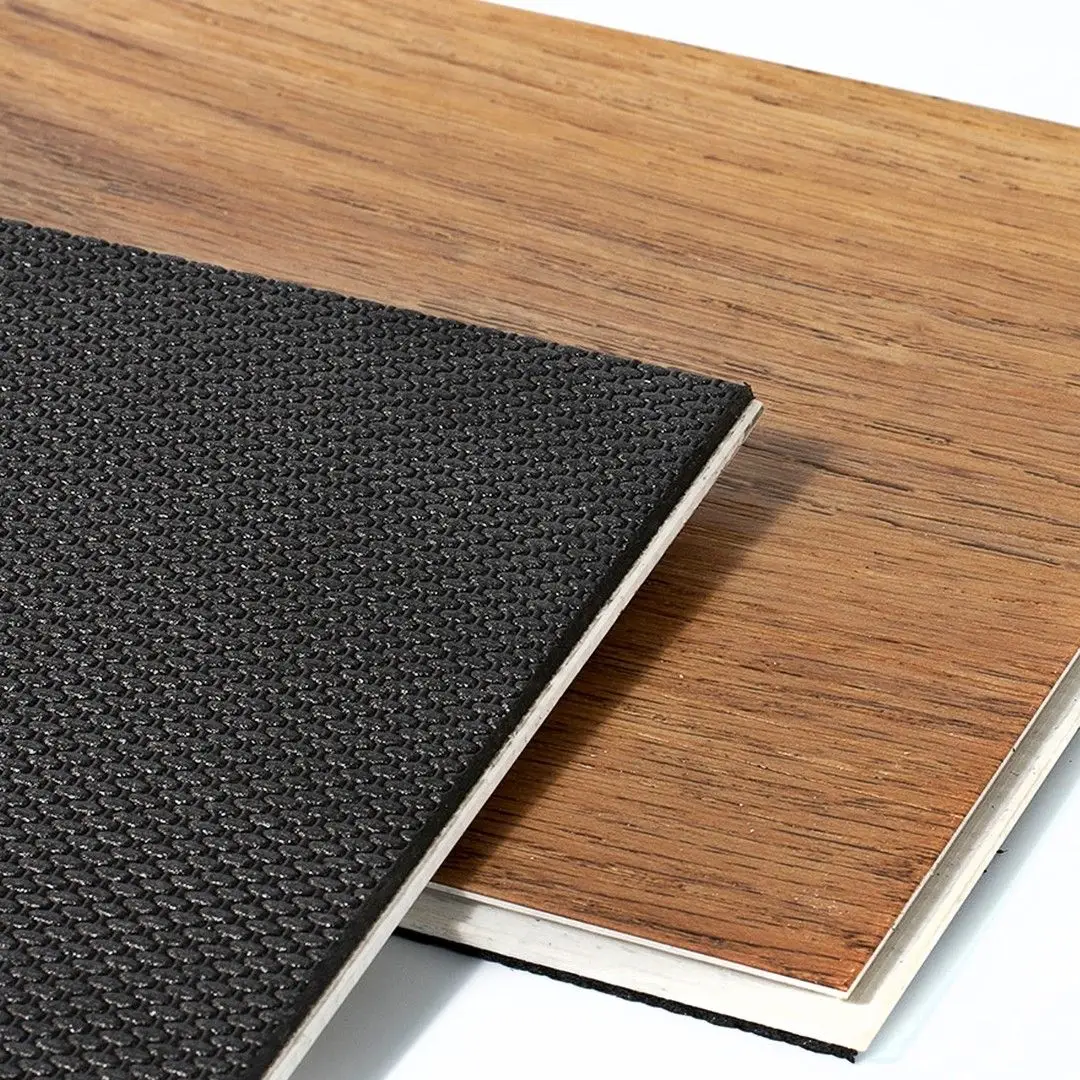
Типичная конструкция покрытия включает основу SPC, декоративную плёнку, прозрачный износостойкий слой и поверхностное УФ-покрытие. Подложку IXPE или EVA можно добавить на отдельном этапе ламинирования.
В основе используются смола ПВХ, карбонат кальция, стабилизаторы, смазки и технологические добавки. До установления целевой производительности согласуйте рецептуру и пригодные для повторного использования производственные отходы. Толщина покрытия, ширина плиты и конфигурация головки согласуются для каждого проекта.
Производственный процесс
От автоматического дозирования до упаковки готовой продукции
Технологический маршрут охватывает полный цикл производства покрытий SPC: от подготовки сырья до экструзии, выдержки для стабилизации, нанесения УФ-покрытия, фрезерования замкового профиля, ламинирования подложки и упаковки.
Переработка отходов и автоматическое дозирование
Производственные отходы можно дробить и использовать повторно, а система автоматического дозирования взвешивает и подготавливает сырьевую рецептуру.
Горячее и холодное смешивание
Ориентировочная температура горячего смесителя составляет 125 ℃, затем выполняется холодное смешивание при 55 ℃ для охлаждения материала и предотвращения агломерации или изменения цвета.
Экструзия плит SPC
Конический двухшнековый экструдер, листовая головка и пятивалковый каландр формуют плиту SPC и задают её размеры.
Выдержка и нанесение УФ-покрытия
Ориентировочный маршрут предусматривает кондиционирование плит в течение 48 часов до нанесения УФ-покрытия и 24 часов после него. Уточните время выдержки с учётом рецептуры, условий среды и проверок качества готового покрытия.
Продольная резка и фрезерование замкового профиля
Плиты раскраиваются и обрабатываются для получения замковых профилей. Окраску V-образной фаски можно предусмотреть как опциональную операцию.
Ламинирование подложки и упаковка
Подложку IXPE или EVA можно ламинировать перед автоматической упаковкой и хранением готовой продукции.
Состав оборудования
Подберите линию под ваше предприятие
Полный технологический маршрут включает несколько групп оборудования. Ваше коммерческое предложение точно определяет включённые машины и услуги.
Подготовка сырья
Автоматическое дозирование, горячее и холодное смешивание, подача материала, дробление или измельчение отходов могут комплектоваться в соответствии с вашей рецептурой и планом переработки.
Основная экструзионная линия SPC
Конический двухшнековый экструдер, листовая головка, пятивалковый каландр, участок охлаждения, синхронизированное тянущее устройство, резка по длине и автоматическое штабелирование.
Последующая отделка
Кондиционирование плит, УФ-покрытие, продольная резка и фрезерование пазов, опциональная окраска V-фаски, ламинирование IXPE/EVA и автоматическая упаковка выбираются под ваше готовое напольное покрытие.
При планировании предприятия предусмотрите зоны кондиционирования и хранения, перемещение материалов, отделочное оборудование и доступ для обслуживания. Предоставьте чертёж цеха и сведения о местном электроснабжении, воде и сжатом воздухе для проектной планировки.
Фото и видео производственной линии
Участки линии SPC и примеры образцов
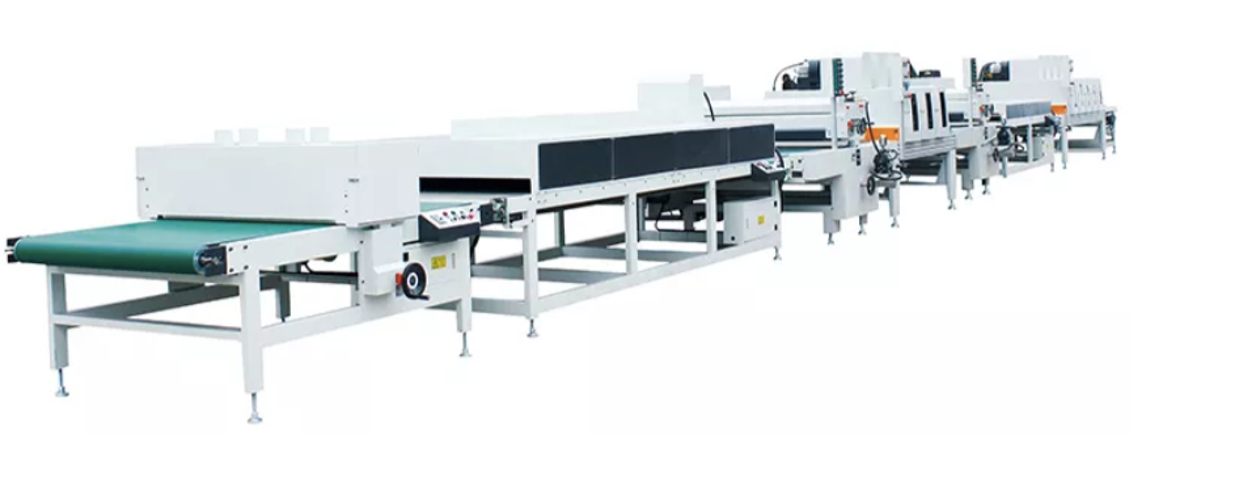
Ознакомьтесь с ключевыми участками экструзии, УФ-отделки, ламинирования подложки и контроля образцов готовых покрытий SPC.
Почему Jiahao
Для покупателей с крупными объёмами производства SPC
Акцент на стабильном производстве, автоматизации, управлении процессом и полной конфигурации проекта.
Высокопроизводительный экструзионный агрегат
Основные варианты оборудования включают модели 110/220, 115/230, 125/235 и 132 с часовой производительностью до 2,600 kg/h.
Полный маршрут финишной обработки
Выдержку плит SPC для стабилизации, нанесение УФ-покрытия, фрезерование замкового профиля, опциональное окрашивание V-образной фаски и ламинирование подложки IXPE/EVA можно объединить в маршрут одного проекта.
Планирование размещения оборудования на заводе
Планируйте экструзию, кондиционирование плит, отделку и перемещение материалов совместно с учётом имеющегося цеха.
Надёжные варианты управления
ПЛК и сенсорное управление обеспечивают контроль процесса. Описанная конфигурация включает преобразователь частоты Inovance и низковольтные компоненты Delixi; подтвердите перечень компонентов в своём предложении.
Поставка комплектной линии
Jiahao может поставить полную производственную линию от смешивания до экструзии, формования, выдержки для стабилизации, нанесения УФ-покрытия, фрезерования замкового профиля, ламинирования подложки и упаковки.
Подбор для конкретного проекта
Конфигурация линии корректируется под ширину и толщину покрытия, рецептуру, целевую производительность, напряжение и планировку завода.
Послепродажное обслуживание и запасные части
Jiahao может организовать выезд инженеров для монтажа, техническое сопровождение, долгосрочную техническую поддержку и поставку запасных частей для проектов производства покрытий SPC.
Вопросы по проекту
Вопросы и ответы о линии производства SPC
Какую модель SPC выбрать?
Начните с требуемого часового выпуска и спецификации покрытия. Сравните четыре приведённые выше ориентировочные модели, затем пришлите рецептуру, целевую толщину, размер готовой планки и график работы для согласования производительности экструзии и отделки.
Включает ли экструзионная линия всё отделочное оборудование?
Основная экструзионная линия и оборудование до и после неё — отдельные группы поставки. Дозирование, смешивание, переработка отходов, УФ-покрытие, фрезерование пазов, ламинирование подложки и упаковка должны быть отдельно обозначены в предложении.
Поддерживает ли линия покрытия с тиснением в совмещении с рисунком?
Конфигурацию тиснения в совмещении с рисунком (EIR) можно обсудить на базе пятивалковой формующей системы и соответствующего управления совмещением плёнки. Согласуйте требуемую фактуру поверхности и конфигурацию до заказа.
Какие площадь завода и мощность необходимы?
Требования зависят от выбранной модели экструдера, маршрута отделки и плана хранения. Таблица моделей не описывает инженерные ресурсы и площадь всего предприятия. Для планировки отправьте чертёж цеха и сведения о доступных коммуникациях.
Какая информация нужна для коммерческого предложения?
Сообщите страну размещения производства, целевую производительность, размеры и толщину покрытия, рецептуру при наличии, требования к финишной обработке, электропитание и предоставьте чертёж цеха. Укажите, нужно ли вам только экструзионное оборудование или полный технологический маршрут.
Готовы подобрать конфигурацию линии напольных покрытий SPC?
Пришлите ширину и толщину плиты, выбранную модель, сырьевую рецептуру, целевой суточный выпуск, напряжение, последующий процесс и имеющийся план цеха.