Устранение дефектов ПВХ-листов
Проблемы производства декоративных ПВХ-листов под мрамор и способы их устранения
Найдите причины пузырей, неравномерной толщины, следов на поверхности, коробления и дефектов отделки — и проверьте эффективность выбранного решения.
Начните с определения этапа, на котором впервые появляется дефект
Проблемы производства декоративных ПВХ-листов под мрамор легче устранить, если отдельно проверять основу и декоративную отделку. Пузырьки внутри листа указывают на необходимость проверить подготовку материала, экструзию или дегазацию. Складки, появляющиеся только после нанесения плёнки, указывают на участок ламинирования. Если глянцевая поверхность остаётся липкой, необходимо проверить нанесение и отверждение покрытия.
Осмотрите образец до декорирования, после ламинирования и после нанесения покрытия, если эти этапы предусмотрены. Запишите партию материала, условия работы и время появления дефекта. Изменяйте по одному параметру в пределах утверждённого технологического окна, затем дождитесь стабилизации линии и только после этого оценивайте результат. Изменение настройки, скрывающее внешний признак дефекта, может не устранять его причину.
Это руководство посвящено жёстким декоративным листам на основе ПВХ. Последовательность отделочных операций может различаться в зависимости от изделия; используйте руководство по производству декоративных ПВХ-листов под мрамор, чтобы определить этапы вашей линии.
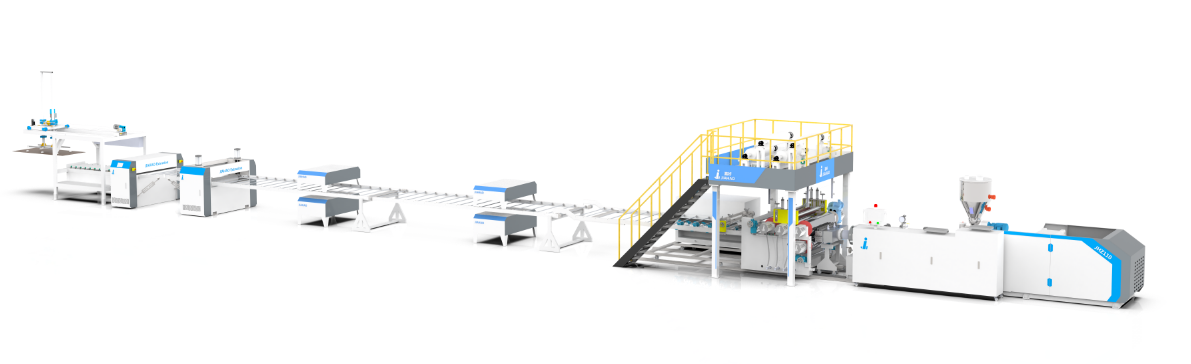
Краткий обзор устранения дефектов декоративных ПВХ-листов под мрамор
| Проблема | Первичная проверка | Направление поиска причин |
|---|---|---|
| Пузыри или точечные поры | Осмотрите лист без декоративного покрытия и его поперечный срез | Влага, загрязнения, дегазация или перегрев материала |
| Неравномерная толщина | Измерьте толщину по ширине и длине | Течение в головке, выравнивание формующего оборудования, стабильность подачи или скорости |
| Линии или царапины | Определите первый этап процесса, на котором появляется след | Отложения на головке, следы валков или повреждения при перемещении |
| Коробление | Сравните плоскостность после охлаждения и после хранения | Баланс охлаждения, напряжения от протяжки или условия штабелирования |
| Пожелтение или чёрные включения | Сравните с утверждёнными образцами материала и цвета | Термическая история, загрязнения или отложения |
| Отслоение плёнки или складки | Проверьте основу и границу её соединения с плёнкой | Состояние поверхности, совместимость материалов, натяжение или контакт в прижимном зазоре |
| Липкое или неравномерное покрытие | Проверьте записи о нанесении и отверждении покрытия | Распределение покрытия, УФ-облучение или загрязнение |
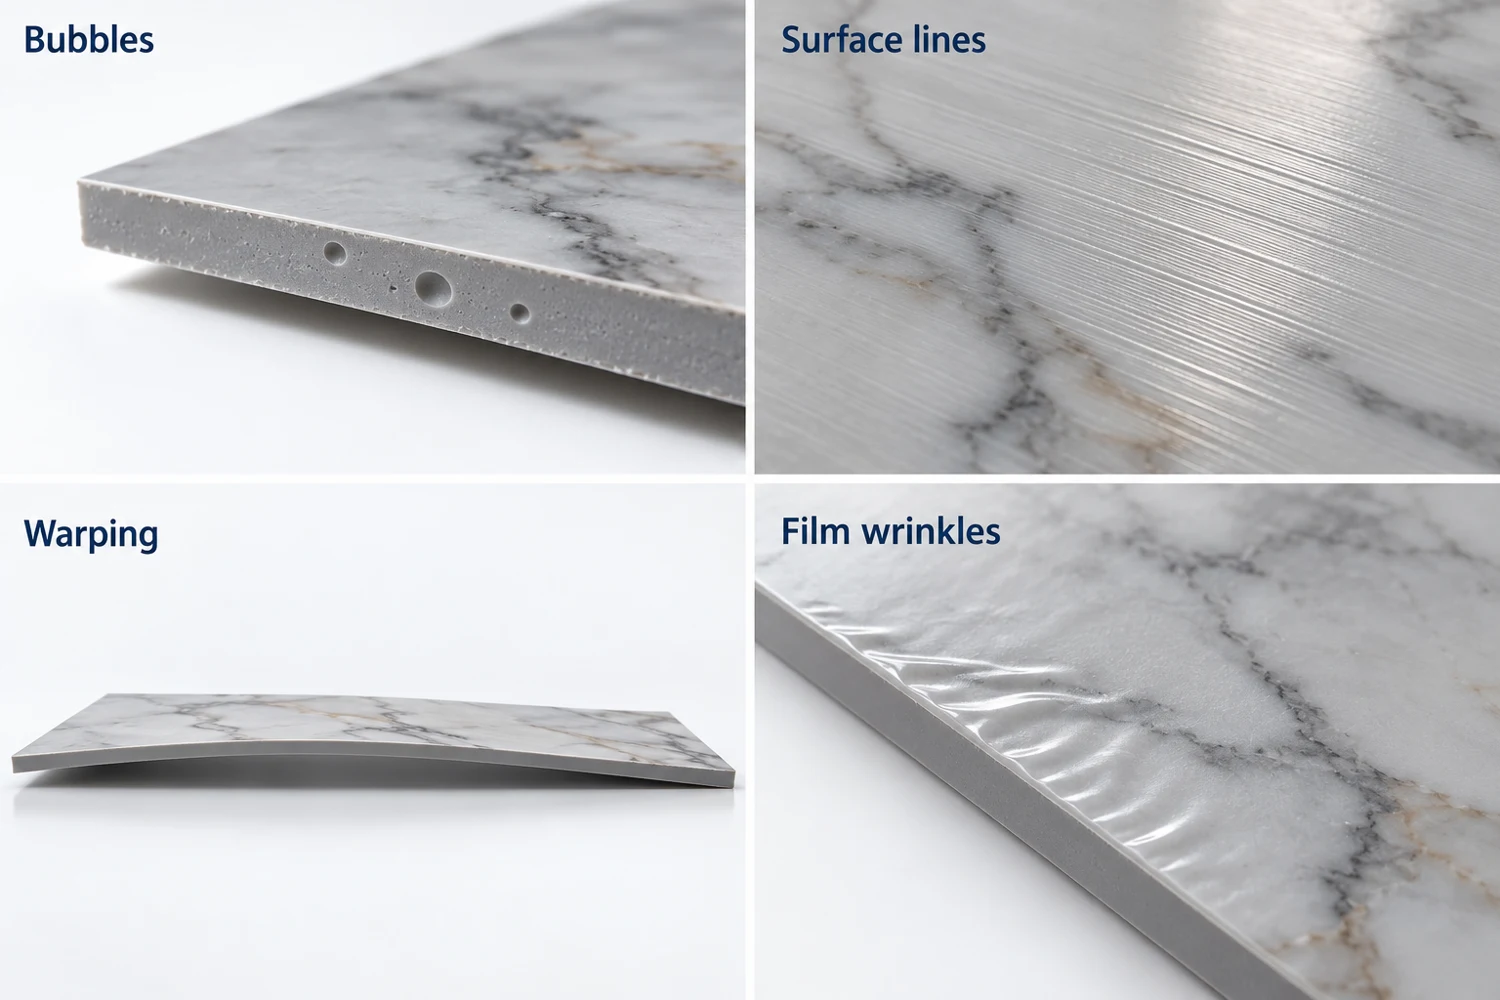
1. Пузыри и точечные поры в листе
Что проверить: вырежьте репрезентативный образец и определите, находится ли дефект внутри основы, между декоративной плёнкой и основой или только в покрытии. В каждом случае требуются разные проверки.
При обнаружении пузырей внутри листа проверьте наличие влаги или летучих загрязнений в композиции, нестабильность подготовки материала и недостаточную эффективность дегазации. Также сопоставьте дефект с фактической историей температуры и времени пребывания: разлагающийся материал может выделять газы, поэтому простое повышение температуры цилиндра способно усугубить проблему.
Что делать: проверьте хранение и подготовку согласно инструкциям поставщика композиции. По регламенту обслуживания оборудования проверьте вакуумную систему и систему дегазации на засорение каналов, утечки и нестабильную работу. Если неисправность появилась после смены материала, проведите контролируемое сравнение с одобренной партией. Корректируйте температурный профиль только после проверки фактических температур и технологического окна материала.
Как проверить результат: осмотрите поперечные срезы основы и поверхность после стабилизации процесса. Убедитесь, что корректировка улучшает сам лист, а не скрывает дефект плёнкой или покрытием.
2. Неравномерная толщина по ширине или длине листа
Измеряйте толщину в одних и тех же точках по ширине и через определённые интервалы по длине листа. Отклонения в одном и том же поперечном положении указывают на иные причины, чем периодическое увеличение и уменьшение толщины вдоль направления производства.
По ширине: проверьте температурный баланс головки, распределение потока, состояние губок и выравнивание формующих валков. Перед регулировкой головки проверьте метод измерения. Выполняйте небольшие регулировки с записью изменений согласно инструкциям поставщика головки, затем повторно проверяйте всю ширину.
По длине: сопоставьте изменения толщины со стабильностью подачи, динамикой давления расплава, работой шнека и скоростью протяжки. Проверьте, нет ли сводообразования или перебоев подачи материала и нестабильной синхронизации скоростей. Сначала стабилизируйте подачу и протяжку, затем используйте регулировку головки для компенсации перемежающегося дефекта.
Как проверить результат: повторите измерения распределения толщины в установившемся режиме, включая обе кромки и центр. Зафиксируйте весь диапазон отклонений относительно согласованного допуска изделия, а не оценивайте только среднюю толщину.
3. Линии на поверхности, следы валков и царапины
Форма и расположение следа помогают сузить поиск причин. Непрерывная линия вдоль направления производства, впервые появляющаяся на выходе из головки, указывает на возможную проблему поверхности канала течения или губки. След, повторяющийся через равные промежутки, может быть связан с вращающимся компонентом. Царапина, появляющаяся после резки или штабелирования, может возникать при перемещении листов.
Что делать: осмотрите губки головки, формующие валки, направляющие и контактные поверхности на самом раннем этапе появления дефекта. Ищите отложения, повреждения поверхностей, застрявшие частицы и нарушения соосности. Очищайте инструментами и способами, разрешёнными для данного узла; интенсивное соскабливание может повредить прецизионные поверхности. Устойчивые полосы от головки могут потребовать планового осмотра головки вместо многократного изменения температуры. Материал Nordson рекомендации по обслуживанию плоскощелевой головки объясняют важность удаления полимерных отложений и осмотра поверхностей проточных каналов.
Как проверить результат: сравните образцы до и после каждой точки контакта. Осмотрите обе стороны при одинаковом освещении и убедитесь, что следы не появляются вновь при длительной стабильной работе.
4. Коробление или недостаточная плоскостность после охлаждения
Лист, который выглядит плоским у резательного устройства, может деформироваться позднее по мере выравнивания температуры. Сравните плоскостность сразу после охлаждения и после хранения в заданных условиях. Проверьте, одинаков ли прогиб у всех листов или возникает только в отдельных стопах.
Что делать: проверьте равномерность охлаждения по ширине и с обеих сторон листа, его опору и выравнивание тянущего устройства. Оцените, не создают ли напряжения усилие протяжки или неравномерный контакт с валками. Убедитесь, что перед хранением листы достаточно охлаждены в соответствии с установленным процессом, а поверхность штабелирования ровная и имеет достаточную опору.
При изменении производительности убедитесь, что участки охлаждения и перемещения способны работать в новом режиме. Восстановите проверенный баланс скорости и охлаждения, прежде чем одновременно менять несколько параметров.
Как проверить результат: измеряйте плоскостность через одинаковое время и при одинаковых условиях хранения в каждом испытании. Эффект корректирующего действия должен сохраняться после хранения, а не только на выходе линии.
5. Пожелтение, изменение цвета и чёрные включения
Отличайте общее изменение цвета от отдельных тёмных частиц. Общее пожелтение может быть связано с чрезмерным термическим воздействием или проблемой рецептуры. Отдельные включения могут возникать из-за загрязнений или отделившихся разложившихся отложений в оборудовании. Декоративная плёнка и покрытие также способны менять итоговый цвет, поэтому отдельно осмотрите основу без покрытия.
Что делать: сопоставьте партию сырья, записи о смешивании, источник дроблёного материала и историю работы с последним принятым производственным циклом. Проверьте фактические температуры и возможное чрезмерное время пребывания материала, особенно после перерывов. Во время контролируемой сервисной остановки осмотрите места вероятного накопления материала. Обсудите со специалистами поставщика рецептуры пригодность стабилизатора и смазки вместо добавления химических веществ без проверенного испытания.
Как проверить результат: сравните основу, декорированный лист и готовую панель с утверждёнными эталонными образцами при одинаковом освещении. Отслеживайте частоту включений, а также общий цвет. При подозрении на деструкцию следуйте процедуре остановки линии.
6. Складки плёнки, захваченный воздух и недостаточная адгезия
Сначала установите способ нанесения декоративного слоя. Клеевое ламинирование, термоламинирование и другие способы отделки имеют разные требования. Решение для одного способа нельзя автоматически переносить на другой.
Складки или захваченный воздух: проверьте выравнивание плёнки, натяжение размотки, параллельность валков и равномерность контакта в зоне прижима. Убедитесь, что основа перед нанесением плёнки плоская и чистая. Устраните проблему выравнивания или контакта, прежде чем произвольно повышать давление.
Отслоение плёнки: проверьте совместимость плёнки, основы и системы соединения. При клеевом способе оцените равномерность нанесения, состояние клея и требования поставщика к склеиванию и отверждению. При термическом способе проверьте утверждённые условия температуры, контакта и скорости.
Как проверить результат: проведите согласованное испытание адгезии после установленного периода кондиционирования. Проверьте края, углы и центр листа. Немедленный визуальный осмотр не подтверждает долговечность соединения.
7. Липкое УФ-покрытие, неравномерный блеск и дефекты покрытия
Оценивайте покрытие после установленного периода охлаждения и кондиционирования. Отличайте дефекты нанесения, например полосы или неравномерное распределение покрытия, от недостаточного отверждения. До изменения настроек УФ-облучения проверьте чистоту основы и подготовку покрытия.
Что делать: осмотрите состояние устройства нанесения и распределение покрытия. Сопоставьте толщину покрытия, скорость линии, состояние ламп, совместимость источника света и измеренную дозу облучения с проверенным процессом поставщика покрытия. Проверяйте УФ-излучение подходящими измерительными приборами; одна лишь номинальная мощность лампы не определяет дозу, полученную покрытием.
Увеличение УФ-воздействия не всегда улучшает результат. Технические рекомендации Dymax по чрезмерному УФ-воздействию объясняют, что избыточное УФ-воздействие и сопутствующий нагрев могут влиять на некоторые материалы и пластиковые основы. Уточните допустимое окно отверждения конкретного покрытия.
Как проверить результат: используйте методы проверки отверждения, предложенные поставщиком покрытия, и согласованные испытания адгезии и внешнего вида. Сравните блеск и качество поверхности по ширине панели, проверьте слипание или повреждения при предусмотренных операциях перемещения.
Предотвращайте повторение производственных проблем
Сохраняйте стабильную эталонную рецептуру и записи об одобренном производственном запуске. При каждой смене материала или изделия фиксируйте партию композиции, фактические температуры, скорости подачи и линии, динамику давления при наличии измерений, условия охлаждения и настройки отделки. Храните маркированные образцы до и после изменения.
Регистрируйте дефекты по этапам и типам. Формулировка «низкое качество поверхности» слишком общая для корректирующих действий; описание «непрерывная линия в одном поперечном положении, видимая до ламинирования» даёт команде полезную отправную точку.
Для получения поддержки Jiahao отправьте фотографии дефекта, образцы или изображения срезов, спецификацию панели, модель линии и рабочие записи за период возникновения проблемы. Укажите недавние изменения материалов или настроек и уже выполненные проверки. Обратитесь в Jiahao Machinery для разбора проблемы производства декоративных ПВХ-листов под мраморили изучите Линия производства декоративных ПВХ-листов под мрамор конфигурацию.
Часто задаваемые вопросы
Почему в декоративном ПВХ-листе под мрамор появляются пузыри?
Возможные причины зависят от расположения пузыря. Пустоты внутри основы могут быть связаны с влагой, летучими загрязнениями, дегазацией или деструкцией материала. Пузыри под плёнкой требуют проверки ламинирования. Определите местоположение дефекта до изменения процесса.
Стоит ли повышать температуру для улучшения поверхности?
Сначала выясните, связана ли проблема с пластикацией, отложениями, контактом с валками или повреждением на последующих участках. Соблюдайте утверждённый диапазон переработки материала. Повышение температуры без определения причины может усилить разложение.
Почему лист коробится после штабелирования?
Проверьте остаточные перепады температуры, неравномерное охлаждение, напряжения от протяжки и недостаточную опору. Сравните плоскостность после определённого периода хранения и непосредственно у резательного устройства.
Как определить, возник ли дефект при экструзии или декорировании?
Сравните образцы до декорирования, после ламинирования и после нанесения покрытия. Первый этап появления дефекта помогает определить участок для проверки.
Обсудите производство декоративных ПВХ-листов под мрамор
Предоставьте образцы дефектов, спецификации продукции и рабочие записи для анализа процесса.